0


成衣製造流程:從布料準備到裁剪、車縫、品檢與包裝
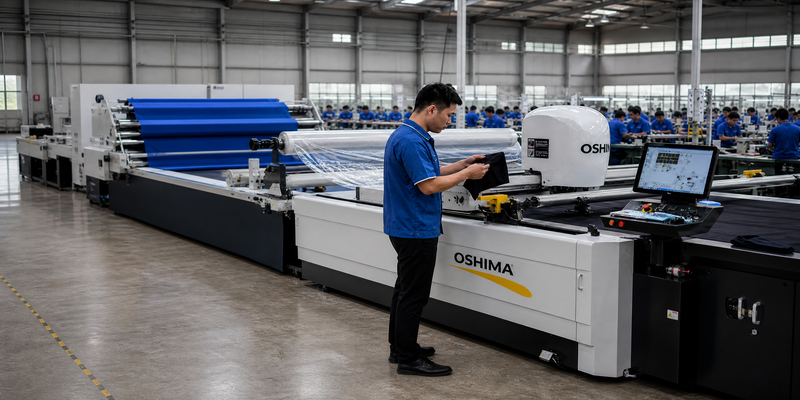
一件成衣從布料進入工廠,到最後完成包裝出貨,中間並不只有裁剪與車縫,而是由多個彼此連動的製程組成。
成衣製造通常包括打版與排料、布料驗收與驗布、鬆布或預縮、拉布、裁剪、車縫組裝、後整理、品質檢查、檢針以及包裝出貨。每一道製程都可能影響下一個階段,因此單純提高某一台設備的速度,不一定能提升整體工廠效率。
不同製程適合自動化的程度也不相同。像拉布、裁剪、溫度與壓力控制等工作,較容易透過設備建立固定條件;但布料異常、複雜車縫、品質判斷與生產調整,仍需要操作人員與管理人員的經驗。
成衣製造自動化的重點,不是把人全部移除,而是讓設備處理可重複、可量化、可控制的工作,讓人員把時間放在材料判斷、品質管理、異常處理與製程改善。
成衣製造流程有哪些階段?
不同成衣工廠會依產品種類、布料、加工方式、訂單規模與客戶要求調整實際流程,但從布料準備到出貨,大致可以整理為以下幾個主要階段:
這些製程不是彼此獨立的。
例如,驗布時沒有發現的布面瑕疵,可能在裁片完成後才被看到;拉布時如果張力過大,針織或彈性布料可能在裁剪後回縮;裁剪不穩定,則會直接增加車縫時的對位難度。
因此,成衣製造真正需要改善的往往不是單一設備,而是前後製程之間的穩定度。
哪些成衣製造流程適合自動化?
成衣工廠的每一個製程,自動化條件並不相同。
| 成衣製造階段 | 主要工作 | 自動化程度 | 設備可以協助 | 人員仍需判斷 |
|---|---|---|---|---|
| 打版/排料 | 版型、放碼、排料 | 高 | CAD、數位排料與計算 | 生產可行性、布料特性 |
| 驗布 | 找瑕疵、建立紀錄 | 中高 | AI/自動驗布、瑕疵紀錄 | 瑕疵判定與後續處理 |
| 布料前處理 | 鬆布、預縮、穩定材料 | 中高 | 控制處理條件 | 布種與適合的處理方式 |
| 拉布 | 鋪設裁剪層 | 高 | 張力控制、對邊、重複鋪布 | 布料異常、接布與設定 |
| 裁剪 | 裁片製作 | 高 | 數位路徑與多層裁剪 | 真空、刀具與材料參數 |
| 車縫 | 零件組裝成衣 | 低~中 | 特定重複車縫工序 | 送料、定位與複雜結構 |
| 後整理 | 整燙、黏合、熱轉印等 | 中高 | 溫度、壓力、時間控制 | 外觀與材料判斷 |
| 品質檢查/檢針 | 品質與異物檢測 | 中 | 自動檢測與紀錄 | 不良原因與處理方式 |
| 包裝/出貨 | 確認、分類、包裝 | 中高 | 條碼、RFID、重量與分類 | 異常訂單與出貨判定 |
可以看到,拉布、裁剪與部分後整理製程較容易建立明確參數,因此自動化程度通常較高。
車縫則不同。布料會伸縮、滑動、彎曲與折疊,還需要持續送料與定位,因此也是成衣製造中較難全面自動化的階段。
1. 打版與排料:從紙版走向數位生產
成衣製造在布料真正進入生產線之前,就已經開始。
現代成衣工廠通常使用 CAD 系統協助版型建立、放碼、修改與排料。許多過去必須重複進行的計算與紙版工作,都可以透過數位方式完成。
但是,數位化並不代表所有判斷都由軟體完成。
設備可以處理:
- 版型數位化
- 放碼
- 排料計算
- 尺寸與版本修改
人員仍需要判斷:
- 布料伸縮與回復性
- 縮率
- 布紋方向
- 縫份與加工方式
- 實際生產設備能否完成
系統可以準確重複設定,但是否適合實際布料與生產條件,仍需要打版與生產人員判斷。
2. 驗布與布料前處理:問題最好在裁剪前發現
布料進入裁剪房之前,是控制品質風險非常重要的一個階段。
如果布面瑕疵能在裁剪前發現,工廠還可以選擇避開、記錄或調整使用方式;如果等到裁片甚至成衣完成後才發現,處理成本通常會更高。
傳統驗布主要依靠操作人員目視檢查並記錄瑕疵位置。操作經驗仍然非常重要,但長時間目視檢查可能受到疲勞與不同人員判定標準影響。
AI 驗布可以協助將部分重複的視覺檢查與資料紀錄數位化。
例如 OSHIMA EagleAi / EagleAi Plus 可用於針織與梭織布的裁剪前檢查,並建立瑕疵位置及數位紀錄。依布料與實際設定,可支援不同布料進出型態及約 10~40 m/min 的驗布速度。
設備可以協助:
- 持續檢查布面
- 建立瑕疵位置紀錄
- 保存數位驗布資料
- 降低完全依賴人工紀錄的情況
人員仍需要判斷:
- 瑕疵是否影響實際使用
- 哪些位置需要避開
- 該布捲是否需要另外處理
- 瑕疵資訊應如何提供後續製程使用
布料穩定度和瑕疵一樣重要
驗布不是布料準備的全部。
針織、彈性或尺寸較敏感的材料,可能因織造、捲布、運輸或前段加工產生張力。
如果布料沒有充分鬆弛或預縮,就直接進入拉布與裁剪,可能在裁剪完成後產生回縮或尺寸變化。
因此,布料前處理的目的不是單純增加一道製程,而是讓材料在進入裁剪之前更穩定。
3. 拉布:自動化程度較高的裁剪前製程
拉布看似只是把布鋪在裁床上,但真正的工作包含長度、層數、方向、張力、對邊以及不同拉布方式的控制。
自動拉布機可以將大量重複鋪布工作標準化,並減少人工長時間在裁床兩端移動與搬運布料。
設備可以協助:
- 重複鋪布
- 設定鋪布長度與層數
- 控制布料張力
- 進行自動對邊
- 執行不同鋪布模式
人員仍需要判斷:
- 布捲狀況
- 接布位置
- 皺褶與異常
- 不同布料適合的張力
- 機器參數是否符合實際材料
為什麼拉布品質會影響裁剪?
裁剪機只能處理已經放在裁床上的材料。
如果布料在拉布時被過度拉伸,尤其是針織或彈性布料,裁剪完成後可能產生回縮。
如果不同層之間沒有穩定對齊,裁片也可能出現層與層之間的尺寸差異。
高速裁剪機無法完全補救不穩定的拉布品質。穩定的裁剪,從裁剪前的布料準備與拉布就已經開始。
4. 裁剪:精度不只取決於裁剪機
當排料圖與裁剪路徑已經確定,自動裁剪系統可以依照數位路徑重複執行裁剪。
對大量生產而言,自動裁剪可以提高重複性,並降低長時間人工裁剪的負擔。
但裁剪品質並不只取決於機器本身。
裁剪結果還可能受到以下因素影響:
- 布料種類
- 裁剪層數
- 材料壓縮程度
- 真空狀態
- 裁剪速度
- 刀具磨耗
- 布料是否滑動
- 前一道拉布是否穩定
因此,導入自動裁剪之後,人員的工作會從「直接完成每一刀」逐漸轉變成設定、監控、維護與處理異常。
5. 車縫:為什麼是成衣製造最難全面自動化的階段?
車縫和裁剪最大的差異之一,是設備需要持續處理柔性材料。
布料不是固定形狀的硬質零件,它會伸縮、滑動、折疊、捲曲,甚至在操作過程中改變形狀。
同時,一件成衣也不是只有一種車縫動作。
領子、袖子、口袋、腰頭、拉鍊、襯裡與下擺,都可能需要不同的送料、定位、折疊與縫製方式。
困難的不是「縫」,而是「如何把布送進去」
工業縫紉機本身可以穩定形成針跡,但操作人員仍可能需要:
- 對齊兩片布料
- 控制縫份
- 處理伸縮差異
- 沿曲線送料
- 處理多層材料
- 不斷重新定位
- 在形成不良之前發現偏移
因此,車縫自動化通常不是一次取代整條產線,而是先從穩定、重複度高、材料條件較固定的單一工序開始。
裁剪主要面對固定的數位路徑;車縫除了路徑,還必須持續處理布料的位置、方向與變形。這也是兩者自動化難度不同的重要原因。
6. 後整理:整燙、黏合與熱轉印
車縫完成後,成衣仍可能需要經過黏合、整燙、熱轉印或其他後整理製程。
這類製程通常會涉及溫度、壓力與時間,因此比複雜的布料組裝更容易建立固定操作條件。
設備可以控制:
- 溫度
- 壓力
- 加工時間
- 重複加工條件
人員仍需確認:
- 布料是否耐受設定溫度
- 襯布或裝飾材料是否合適
- 加工後外觀
- 尺寸是否改變
- 是否產生壓痕、變色或其他異常
自動化可以讓製程條件更一致,但最終產品是否符合要求,仍需要人員確認。
7. 品質檢查與檢針:設備負責檢測,人負責判斷
越接近出貨階段,發現品質問題的成本通常越高,因為產品已經累積了裁剪、車縫、後整理與包裝等加工成本。
因此,出貨前品質檢測也是成衣工廠常見的自動化應用。
例如可以使用:
- 檢針機檢查鐵磁性異物
- X 光設備檢查特定異物
- 重量檢測確認產品或箱體
- 條碼確認產品資訊
- RFID 串接產品、庫存或生產紀錄
但是設備發出 NG 並不代表品質管理工作就結束了。
如果檢針機發現異常,人員仍需要判斷:
- 異物位於哪裡
- 是否需要隔離相關產品
- 是否需要啟動斷針處理流程
- 是否需要重新檢查
- 異常來自車縫、搬運或其他製程
設備負責把異常找出來;人員則負責判斷異常代表什麼,以及接下來應該怎麼處理。
8. 折疊、包裝與出貨:產品與訂單資料要一致
成衣本身製造正確,不代表出貨就一定正確。
包裝階段還需要確認:
- 款式
- 尺寸
- 顏色
- 條碼
- 數量
- 箱內產品
- 客戶與訂單資訊
即使產品品質沒有問題,如果錯誤尺寸、顏色或款式被放入錯誤紙箱,仍然會形成出貨錯誤。
條碼、RFID、重量確認、分類、折疊與包裝設備,可以協助降低大量重複確認工作。
越接近出貨,產品流與資訊流就越需要保持一致。
自動化設備之間為什麼需要串接?
一間工廠可以有很多自動化設備,但不代表它已經形成真正連續的自動化生產流程。
例子一:驗布有數位資料,但後段沒有使用
AI 驗布系統可以建立布面瑕疵位置資料。
如果這些資料最後只留在驗布部門,而拉布、裁剪或其他後段製程完全沒有使用,數位資料的價值就只停留在「紀錄」。
例子二:裁剪很準,但前段拉布不穩定
自動裁剪機可以準確依照數位路徑裁剪。
但如果布料在前一道拉布時已有過度張力、錯位或皺褶,裁剪機無法把這些前段問題消除。
智慧製造真正值得追求的,不只是:
而是:
當驗布、拉布、裁剪與品質管理的資訊可以逐步連結,自動化才會從單台設備升級成完整的生產流程改善。
成衣工廠應該從哪個流程開始自動化?
每一間成衣工廠的瓶頸不同,因此沒有一套固定的自動化順序。
評估時,可以先找出目前最常出現以下問題的製程:
- 大量重複人工操作
- 不同操作人員結果差異大
- 需要長時間搬運或重複動作
- 問題經常到後段才被發現
- 設備或生產資料缺乏紀錄
- 前後製程等待時間過長
需要注意的是,最快的機器不一定能解決最大的問題。
如果後一道製程無法消化增加的產能,提高前一道設備速度,只會把等待時間移到另一個地方。
結論:成衣製造自動化是改善流程,而不是單台設備
成衣製造是一條彼此連動的流程。
打版與排料可以數位化,但材料與生產可行性仍需要經驗。
驗布設備可以協助發現並記錄瑕疵,但後續如何使用布料仍需要判斷。
自動拉布與裁剪可以提高重複性,但材料狀態、參數設定與前段準備仍會影響結果。
車縫可以逐步導入單一工序自動化,但柔性材料的送料與定位,使它仍高度依賴操作經驗。
品質檢測與包裝設備可以減少重複確認工作,但異常仍需要人員追蹤原因並做出處理決策。
更有效率的成衣工廠,不是所有工作都交給機器,而是把可以重複、量化與控制的工作交給設備,把人的經驗放在材料變化、品質判斷、異常處理與流程改善。
因此,評估下一個自動化項目時,可以從整體流程出發:
成衣製造流程常見問題
成衣製造流程有哪些?
一般成衣製造流程包括打版與排料、布料驗收與驗布、鬆布或預縮、拉布、裁剪、裁片管理、車縫組裝、後整理、品質檢查、檢針、折疊包裝與出貨。不同工廠會依產品種類與加工方式調整實際順序。
衣服在工廠是怎麼做出來的?
工廠通常先依設計完成版型與排料,再準備與檢查布料,接著進行拉布、裁剪與裁片整理。裁片之後送入車縫產線組裝,完成後再經過整燙、品質檢查、檢針及包裝出貨。
成衣製造哪些流程比較適合自動化?
重複性高、條件容易量化的工作通常較適合自動化,例如驗布紀錄、拉布、裁剪、溫度與壓力控制、檢針、重量確認、條碼或 RFID 識別及部分包裝流程。
為什麼車縫比裁剪更難自動化?
裁剪可以依固定的數位路徑執行,但車縫需要持續處理會伸縮、滑動、折疊與變形的柔性布料。不同服裝結構還需要不同的送料與定位方式,因此全面自動化的難度較高。
自動拉布和自動裁剪有什麼作用?
自動拉布主要協助穩定鋪布長度、層數、張力與對邊;自動裁剪則依數位排料與裁剪路徑完成裁片。兩者搭配可以減少大量重複人工操作,但布料狀態、設備設定與製程監控仍然重要。
成衣工廠導入自動化應該先從哪裡開始?
應先找出目前最重複、最容易等待、品質變異最大或最缺乏資料的製程,再評估適合的設備,而不是直接從最高速或自動化程度最高的機器開始。 查看成衣工廠自動化導入流程 。